 Guía para compradores de Rattan Export: Qué Deben Revisar Los Importadores Durante Una Auditoría De Fábrica De Ratán.
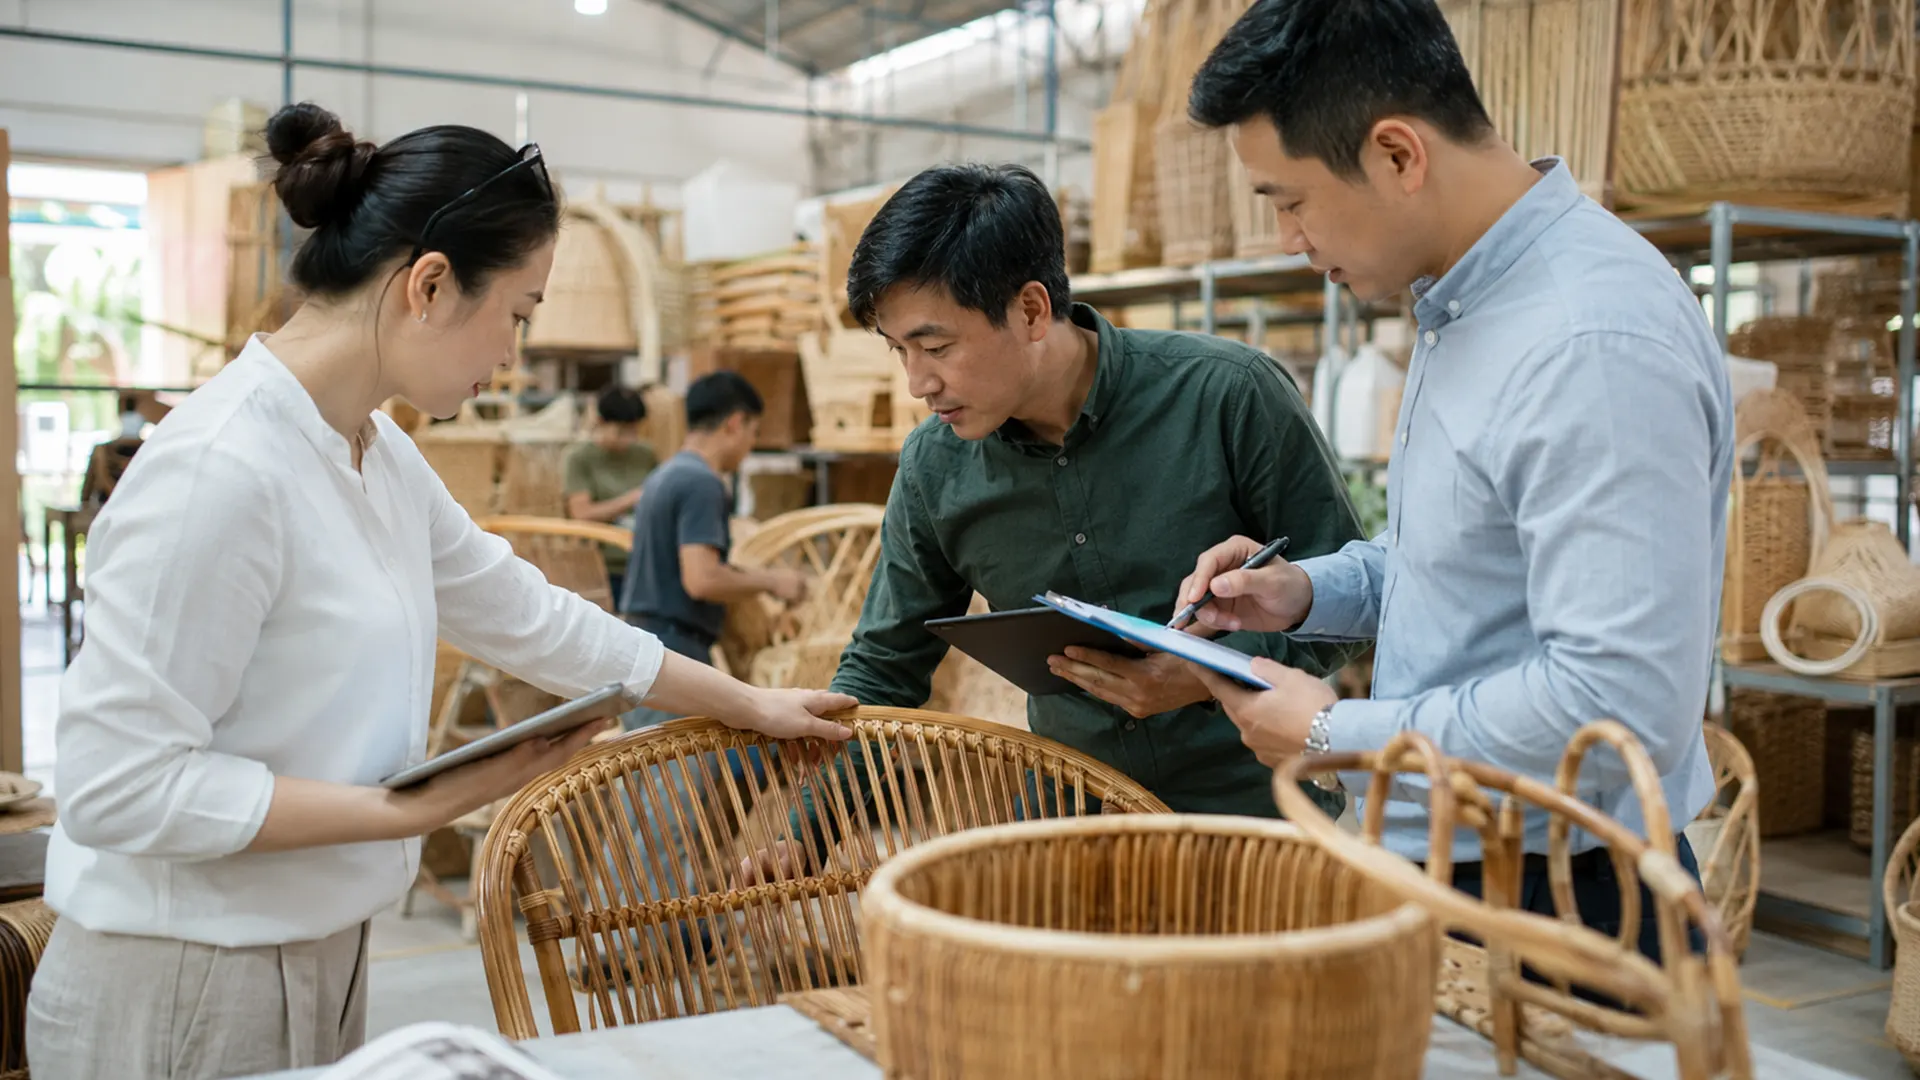
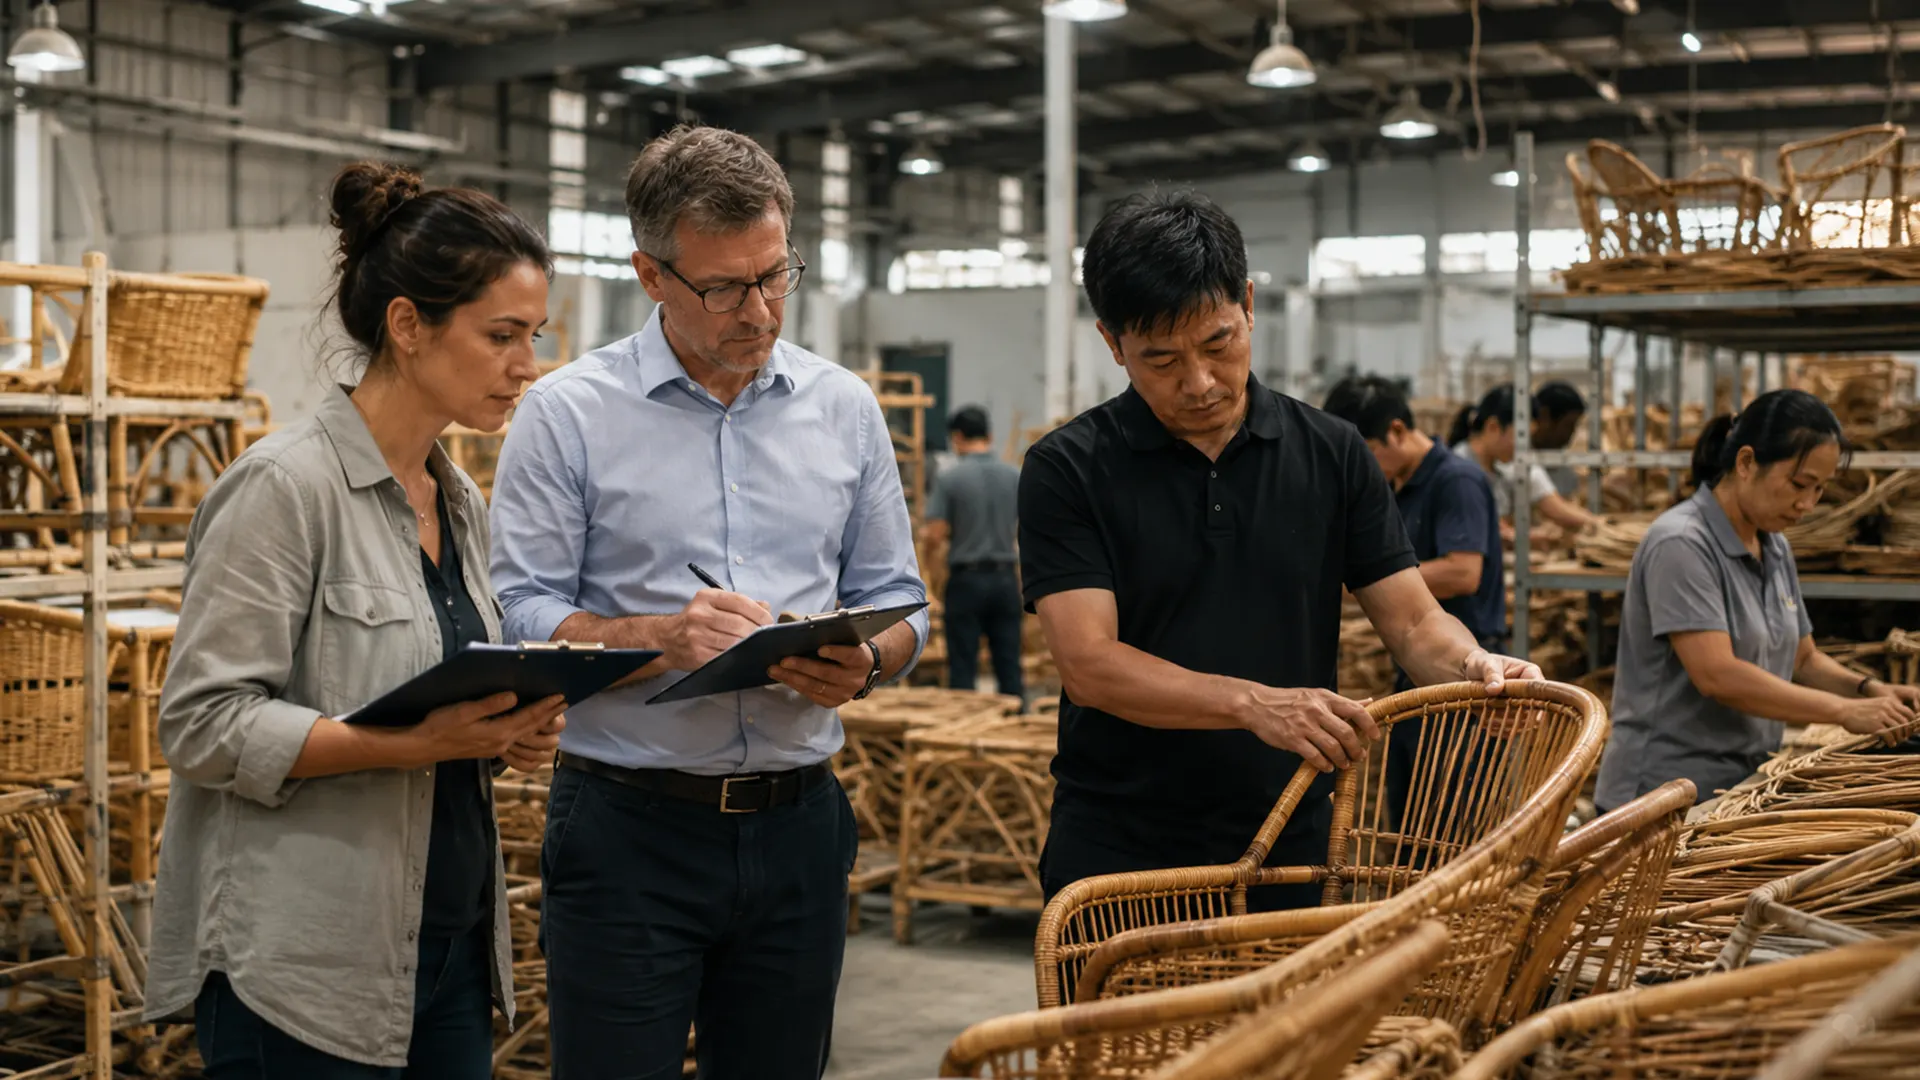
Una auditoría de una fábrica de muebles de ratán debe comprobar mucho más que la existencia de productos atractivos, un showroom limpio o un equipo comercial profesional. Para importadores, mayoristas, distribuidores, cadenas retail, grupos hospitality y compradores de proyectos internacionales, el objetivo de la auditoría es determinar si la fábrica puede transformar de forma repetible las especificaciones aprobadas en productos listos para exportar con calidad controlada, capacidad realista, plazos fiables y procedimientos disciplinados de embalaje y envío.
La producción de ratán y bambú combina materiales naturales, trabajo manual, construcción estructural de muebles, procesos de acabado y logística de exportación. Esta combinación genera riesgos que pueden no ser visibles en un catálogo o en una sala de muestras. Un proveedor puede producir una excelente muestra de desarrollo y aun así tener problemas durante la producción masiva con consistencia de materiales, humedad, repetibilidad, subcontratación, inspección final o preparación del container.
Por ello, una auditoría profesional debería seguir el flujo real desde la materia prima hasta el cartón terminado, en lugar de concentrarse únicamente en zonas preparadas para visitantes. Los compradores que trabajan dentro del ecosistema vietnamita de fabricación de ratán, bambú y fibras naturales deberían utilizar la auditoría para comprender qué controla realmente la fábrica, dónde entra el riesgo y si el sistema es suficientemente sólido para programas de compra container-based a largo plazo.
1. Confirmar Que Se Está Auditando La Fábrica Correcta
Antes de evaluar la producción, confirmar que la instalación visitada está realmente relacionada con la empresa que emitió la oferta y recibirá el pedido.
- Razón social
- Nombre y dirección de la fábrica
- Relación entre oficina comercial y fábrica
- Entidad que recibe el pago
- Entidad exportadora
- Producción propia o fábrica asociada
2. No Auditar Solamente El Showroom
Un showroom sirve para entender la gama, pero no demuestra capacidad de fabricación.
- Almacén de materias primas
- Preparación de materiales
- Corte y curvado
- Montaje de marcos
- Zona de tejido
- Lijado y acabado
- Tapicería cuando corresponda
- Almacenamiento de producto en proceso
- Control de calidad final
- Zona de embalaje
- Almacén de producto terminado
- Zona de carga de containers
3. Mapear Todo El Flujo Productivo
Pedir a la fábrica que explique el proceso de una SKU representativa de principio a fin.
- Recepción del material
- Inspección y clasificación
- Secado o acondicionamiento
- Corte
- Curvado
- Montaje del marco
- Refuerzo de uniones
- Tejido
- Lijado
- Aplicación del acabado
- Curado
- Montaje final
- Inspección de calidad
- Embalaje
- Almacén de producto terminado
- Carga del container
4. Identificar Los Procesos Subcontratados
La subcontratación puede ser normal, pero debe ser transparente y controlada.
- Tejido
- Producción de marcos
- Componentes metálicos
- Componentes de madera
- Tapicería
- Acabado
- Vidrio o piedra
- Embalaje
Si procesos críticos se realizan fuera, revisar control de especificaciones, inspección de entrada, acciones correctivas y trazabilidad.
5. Revisar La Recepción De Materias Primas
- Diámetro
- Rectitud
- Color
- Condición superficial
- Grietas
- Rajaduras
- Daños por insectos
- Contaminación
- Condición de humedad
Preguntar qué ocurre con el material rechazado y si se separa físicamente del material aceptado.
6. Revisar Las Condiciones De Almacenamiento
- Material no apoyado directamente sobre suelos húmedos
- Protección frente a lluvia
- Circulación de aire razonable
- Separación controlada de stock antiguo y nuevo
- Segregación de material con moho
- Identificación por tipo o lote cuando sea necesario
7. Auditar El Control De Humedad
La gestión de humedad es uno de los puntos más importantes. La auditoría debe revisar el sistema y no buscar un único porcentaje universal.
- ¿En qué etapas se mide?
- ¿Qué componentes se comprueban?
- ¿Qué instrumentos se usan?
- ¿Cómo se mantienen o calibran?
- ¿Cómo se registran las mediciones?
- ¿Qué ocurre cuando un resultado está fuera del rango?
- ¿Cuánto tiempo se estabiliza el producto antes del embalaje?
Una única lectura durante la auditoría no demuestra un sistema fiable.
8. Buscar Riesgos De Moho, No Solamente Moho Visible
- Olor persistente a humedad
- Suelos mojados
- Filtraciones
- Cartones húmedos
- Mala ventilación
- Embalaje inmediato después de acabados húmedos
- Producto terminado almacenado en zonas cerradas y húmedas
- Producto contaminado mezclado con mercancía aceptada
La prevención del moho debe integrarse en el sistema de calidad, humedad e inspección pre-embarque.
9. Inspeccionar El Proceso De Curvado
- Preparación del material
- Uso de plantillas o útiles
- Consistencia del radio
- Fibras aplastadas
- Microgrietas
- Daños por calor
- Simetría entre componentes izquierdo y derecho
Las grietas repetidas en una misma posición pueden indicar un problema de proceso o diseño.
10. Revisar El Montaje Del Marco
- Ajuste de las uniones
- Posición de fijaciones
- Refuerzos
- Simetría
- Escuadrado cuando corresponda
- Uniones flojas
- Exceso de relleno para ocultar uniones deficientes
- Repetibilidad entre unidades
11. Evaluar La Calidad Del Tejido
- Tensión
- Consistencia del patrón
- Espaciado
- Extremos sueltos
- Fibras rotas
- Acabado de bordes
- Ligaduras
- Huecos excesivos
- Simetría
Comparar varias unidades de producción, no solo una pieza seleccionada.
12. Comprobar Que Las Muestras Aprobadas Están Disponibles En Producción
- Muestra física aprobada
- Plano técnico
- Dimensiones y tolerancias
- Especificación de materiales
- Patrón de tejido aprobado
- Referencia de acabado
- Especificación de hardware
- Instrucciones de embalaje
Si solo ventas dispone de esta información, aumenta la probabilidad de error.
13. Revisar La Preparación De La Superficie
La calidad del lijado, eliminación de polvo, limpieza y reparación influye directamente en el acabado final.
14. Auditar La Zona De Acabado
- Método de control de color
- Muestras aprobadas
- Control de mezclas o lotes
- Control de overspray
- Zona de secado
- Tiempo de curado
- Protección frente a polvo y contaminación
- Ventilación y orden
Estar seco al tacto no significa necesariamente estar listo para embalar.
15. Comparar Varias Unidades Terminadas Por Color
Los materiales naturales presentan variación, pero la producción debe permanecer dentro del rango visual aprobado.
16. Verificar Dimensiones Durante La Producción
- ¿Qué dimensiones son críticas?
- ¿Cuándo se miden?
- ¿Qué tolerancias se aplican?
- ¿Cómo se gestionan piezas fuera de tolerancia?
Pequeñas desviaciones pueden afectar estabilidad, nesting, montaje y utilización del container.
17. Revisar Pruebas Funcionales Y De Estabilidad
- Balanceo de sillas
- Estabilidad de mesas
- Alineación de puertas
- Movimiento de cajones
- Ajuste del hardware
- Montaje KD
- Patas ajustables
- Componentes móviles
18. Revisar Los Puntos De Control De Calidad
- Entrada de materiales
- Marcos
- Después del tejido
- Antes del acabado
- Después del acabado
- Montaje final
- Antes del embalaje
- Inspección final aleatoria
19. Solicitar Registros De QC
- Informes de entrada
- Lecturas de humedad
- Controles durante producción
- Informes finales
- Registros de defectos
- Acciones correctivas
- Resultados de reinspección
20. Comprender La Clasificación De Defectos
Cuando corresponda, el proveedor debería diferenciar defectos críticos, mayores y menores conforme a un estándar acordado para el producto.
21. Inspeccionar La Zona De Producto Rechazado
El producto rechazado debería identificarse, separarse, repararse bajo control y volver a inspeccionarse antes de cualquier liberación.
22. Revisar Las Acciones Correctivas
- ¿Qué ocurrió?
- ¿Por qué?
- ¿Qué productos resultaron afectados?
- ¿Qué corrección inmediata se realizó?
- ¿Qué cambio evita la repetición?
- ¿Cómo se verificó su eficacia?
23. Verificar La Capacidad Con Evidencia
Comparar declaraciones de capacidad con espacio productivo, personal, estaciones de tejido, equipos de producción de marcos, capacidad de acabado, WIP, backlog y recursos de embalaje.
24. Comprobar La Dependencia De Capacidad Externa
Si la capacidad prometida depende de talleres externos, revisar cómo se califican, inspeccionan y trazan.
25. Revisar La Planificación De Producción
- PO
- SKU
- Cantidad
- Etapa productiva
- Fecha prevista de terminación
- Fecha de inspección
- Objetivo de carga
26. Comprobar La Trazabilidad
La producción debería poder relacionarse con pedido, SKU y especificación. Cuando sea necesario, también con lotes de acabado, hardware y componentes subcontratados.
27. Revisar El Control De Hardware
- Conteo
- Embolsado
- Identificación
- Almacenamiento
- Protección contra corrosión cuando corresponda
- Posición dentro del cartón
Un tornillo barato que falta puede hacer inutilizable un producto costoso.
28. Realizar Una Prueba De Montaje KD
Montar una unidad seleccionada al azar utilizando únicamente el hardware y las instrucciones suministradas puede revelar agujeros desalineados, piezas faltantes, instrucciones incorrectas o uniones flojas.
29. Inspeccionar Tapicería Y Cojines
- Identificación de tejido
- Corte
- Costura
- Especificación de espuma
- Correspondencia de color
- Limpieza
- Almacenamiento
- Protección durante embalaje
30. Auditar La Zona De Embalaje
Los trabajadores deberían disponer de instrucciones consistentes sobre protección superficial, esquinas, patas, separadores de nesting, posición del hardware, cojines, cierre del cartón y etiquetado.
31. Medir Los Cartones Reales
Confirmar longitud, anchura, altura, unidades por cartón, peso bruto y CBM de la configuración final.
32. Revisar Resistencia Del Cartón Y Lógica De Apilado
Las cargas deberían transferirse mediante las zonas estructurales y no directamente sobre paneles tejidos frágiles.
33. Inspeccionar El Almacén De Producto Terminado
- Seco
- Limpio
- Ventilado
- Protegido de la lluvia
- Cartones en buen estado
- Separación de mercancía inspeccionada y no inspeccionada
- Rotación razonable del stock
34. Verificar Marcaje De Cartones Y SKU
- SKU
- Descripción
- Color o acabado
- PO
- Cantidad
- Número de cartón
- Barcode cuando corresponda
- Símbolos de manipulación
Los cartones físicos deben coincidir con la packing list final.
35. Revisar La Carga Del Container
- Estado del container
- Secuencia de cartones
- Cartones pesados y comprimibles
- Posición de SKU mixtas
- Espacios vacíos
- Conteo final
- Número de container
- Número de precinto
- Fotografías de carga
La carga debe integrarse en el proceso de exportación, transporte y planificación de containers.
36. Revisar El Container Vacío
- Interior limpio
- Suelo seco
- Sin entrada evidente de agua
- Sin agujeros importantes
- Sin olor anormal fuerte
- Puertas funcionando correctamente
37. Preguntar Cómo Se Calcula La Cantidad Cargable
Las cifras de carga de un 40HC deberían apoyarse en dimensiones finales de cartones, unidades por cartón, CBM por cartón, plano de carga y, cuando existan, fotografías de cargas comparables.
38. Revisar La Capacidad Para Containers Mixtos
En programas con sillas, mesas, baskets, storage y decor hay que gestionar prioridad comercial, CBM por SKU, resistencia del cartón, fragilidad, apilabilidad y secuencia de descarga.
39. Comprobar La Documentación Exportadora
Aclarar quién prepara, verifica y aprueba factura comercial, packing list, instrucciones de envío, datos de container y precinto, documentos de origen y documentos específicos del buyer.
40. Revisar Registros De Envíos Anteriores
Packing lists anonimizadas, fotografías de carga, informes de inspección o checklists internas pueden demostrar rutinas reales de exportación.
41. Evaluar Orden Y Limpieza
- Pasillos despejados
- Herramientas organizadas
- Residuos controlados
- Productos químicos separados
- Zonas de acabado limpias
- Almacenamiento ordenado
- Menor riesgo de contaminación cruzada
42. Revisar La Seguridad Operativa Básica
- Salidas de emergencia
- Extintores
- Estado eléctrico
- Ventilación
- Equipos de protección personal
- Almacenamiento seguro de químicos
- Protecciones de máquinas
43. Revisar El Almacenamiento De Químicos Y Acabados
Tintes, recubrimientos, disolventes y adhesivos deberían almacenarse de manera controlada. Una mala gestión puede afectar acabado, seguridad, riesgo de incendio y consistencia entre lotes.
44. Revisar Los Requisitos Ambientales Y Sociales Del Programa
Las exigencias sobre origen de materiales, residuos, químicos, trabajo o certificaciones pueden variar según buyer y mercado. Un certificado genérico no cubre automáticamente todos los programas.
45. Entrevistar A Más Personas Que Al Equipo Comercial
- Responsable de fábrica
- Responsable de producción
- Responsable de calidad
- Supervisor de almacén
- Supervisor de embalaje
- Coordinador export
Respuestas diferentes a una misma cuestión operativa pueden revelar procedimientos poco estandarizados.
46. Comparar Los Documentos Con La Práctica
Si existe registro de humedad, observar una medición real. Si existe especificación de embalaje, observar cómo se prepara un cartón. Si existe segregación de producto rechazado, visitar esa zona. Los documentos sólo son útiles si se aplican.
47. Tomar Notas Basadas En Evidencia
- Observación confirmada
- Declaración del proveedor
- Evidencia documental
- Pregunta abierta
- Acción correctiva necesaria
48. Clasificar Los Hallazgos Por Riesgo
- Crítico: posible riesgo grave de seguridad, legalidad o envío
- Mayor: debilidad importante del sistema con impacto material
- Menor: desviación limitada que requiere corrección
- Observación: oportunidad de mejora sin incumplimiento actual
La clasificación es ilustrativa y debe adaptarse al sistema del comprador.
49. Exigir Un Plan De Acción Correctiva
Cada finding importante debería tener corrección requerida, responsable, fecha objetivo, evidencia necesaria y necesidad de verificación posterior.
50. No Aprobar Un Proveedor Por Un Solo Buen Día
La auditoría es una fotografía temporal. La aprobación también debería considerar muestras, precisión de cotizaciones, comunicación, primer pedido, inspecciones, consistencia de embalaje, carga real y desempeño de acciones correctivas.
Checklist Práctica De Auditoría
| Área | Qué verificar |
|---|---|
| Identidad empresarial | Entidad legal, fábrica, exportador y beneficiario |
| Alcance productivo | Producción interna y subcontratación |
| Materias primas | Recepción, clasificación, almacenamiento, humedad y rechazo |
| Curvado | Grietas, aplastamiento, geometría y consistencia |
| Marcos | Uniones, dimensiones, refuerzo y estabilidad |
| Tejido | Tensión, patrón, ligaduras y mano de obra |
| Acabado | Preparación, color, curado y limpieza |
| QC | Puntos de control, registros, defectos y acciones correctivas |
| Capacidad | Evidencia de capacidad específica del producto |
| OEM/ODM | Capacidad para seguir planos, muestras y cambios |
| KD | Control de hardware y prueba de montaje |
| Embalaje | Protección, dimensiones, CBM y repetibilidad |
| Almacén | Producto terminado seco, limpio y controlado |
| Carga | Revisión de container, control de SKU, conteo y precinto |
| Exportación | Responsabilidad documental y coordinación |
| Gestión | Trazabilidad, planificación, orden y comunicación |
Señales De Alerta Comunes
- La fábrica visitada no coincide claramente con la empresa cotizante
- Se impide el acceso a zonas normales de producción sin motivo creíble
- Los productos cotizados no aparecen en producción
- Materiales naturales mojados, con moho o sobre suelo húmedo
- No existe separación entre material aceptado y rechazado
- Grietas repetitivas se ocultan sólo con reparaciones cosméticas
- Producción no dispone de especificaciones aprobadas
- La misma SKU se embala de formas diferentes
- Los cartones reales difieren mucho de las dimensiones cotizadas
- Los registros QC son sólo formularios vacíos
- Producto rechazado no segregado
- Capacidad declarada incompatible con los recursos visibles
- Subcontratación oculta
- Cambios inexplicados de entidad bancaria, exportadora o contractual
- No se inspecciona el container antes de cargar
Indicadores Positivos
- Explicación transparente del alcance productivo
- Almacenamiento organizado
- Flujo productivo claro
- Muestras aprobadas accesibles
- Puntos QC visibles durante producción
- Monitorización de humedad documentada
- Zonas controladas de rechazo y retrabajo
- Planificación productiva realista
- Instrucciones consistentes de embalaje
- Datos precisos de cartones y CBM
- Registros profesionales de carga
- Discusión abierta de problemas
- Evidencia de acciones correctivas cerradas
Preguntas Frecuentes
¿Cuánto debería durar una auditoría de fábrica de ratán?
No existe una duración universal. Debe haber tiempo suficiente para revisar áreas relevantes, registros, responsables y productos reales.
¿Una auditoría sustituye a la inspección pre-embarque?
No. La auditoría evalúa el sistema y la capacidad del proveedor; la inspección pre-embarque evalúa un pedido concreto.
¿Debe anunciarse una auditoría?
Muchas se programan para asegurar disponibilidad de responsables y registros. Aun así, el buyer debería observar la producción normal y no sólo áreas preparadas.
¿Una fábrica limpia significa automáticamente buena calidad?
No. Es positivo, pero también se necesitan control de materiales, capacidad técnica, QC y repetibilidad.
¿Un taller pequeño es automáticamente más riesgoso?
No. Un taller especializado puede ser excelente si su capacidad y sistema de control coinciden con el programa.
¿La subcontratación hace fallar automáticamente la auditoría?
No. Lo importante es que sea declarada, controlada, trazable y sometida a las especificaciones del buyer.
¿Qué debería ocurrir después de la auditoría?
Los hallazgos deben documentarse, los problemas importantes asignarse a acciones correctivas y los puntos críticos verificarse antes de aprobar al proveedor o iniciar producción masiva.
Una Auditoría Debe Evaluar El Sistema, No La Presentación
Las mejores auditorías de fábricas de ratán van más allá de catálogos y salas de muestras. Comprueban si los materiales están controlados, las especificaciones aprobadas llegan a producción, el curvado y el tejido son repetibles, el riesgo de humedad se gestiona, los defectos se identifican, las acciones correctivas funcionan, el embalaje sigue un método aprobado y el pedido terminado puede pasar de forma fiable a un container de exportación.
Para compradores internacionales, éste es el verdadero objetivo: no encontrar una fábrica que parezca impresionante durante unas horas, sino identificar un sistema productivo capaz de ofrecer resultados comerciales consistentes durante muchos pedidos.
Si está evaluando un fabricante vietnamita de ratán o bambú para programas 20ft, 40ft, 40HC, mixed-container, OEM, ODM, private label u hospitality, puede enviar su wholesale RFQ, especificaciones de producto, cantidades objetivo y requisitos del proveedor para evaluar capacidad de fábrica, controles de calidad, embalaje y preparación para exportación antes de finalizar el pedido.